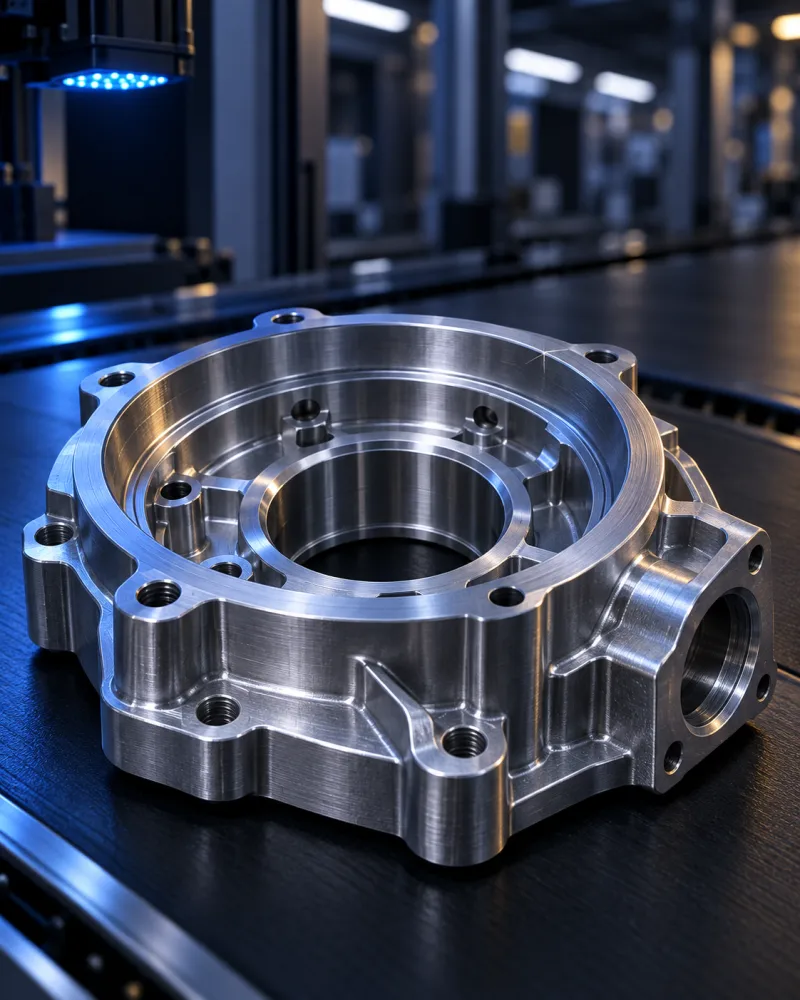
Компьютерное зрение для производства

Автоматический визуальный контроль производственной линии. Система обнаруживает дефекты, проверяет сборку и маркировку, сохраняет доказательства и передаёт результат в PLC, MES, QMS, ERP или WMS.

FDL / ВИЗУАЛЬНЫЙ КОНТРОЛЬ КОНТРОЛЬ КАЧЕСТВА
01 / КОНТРОЛЬНАЯ ТОЧКА

КАМЕРА ВИДИТ
КАЖДУЮ ДЕТАЛЬ.

Оптика и свет дают стабильный кадр
прямо на производственной линии.

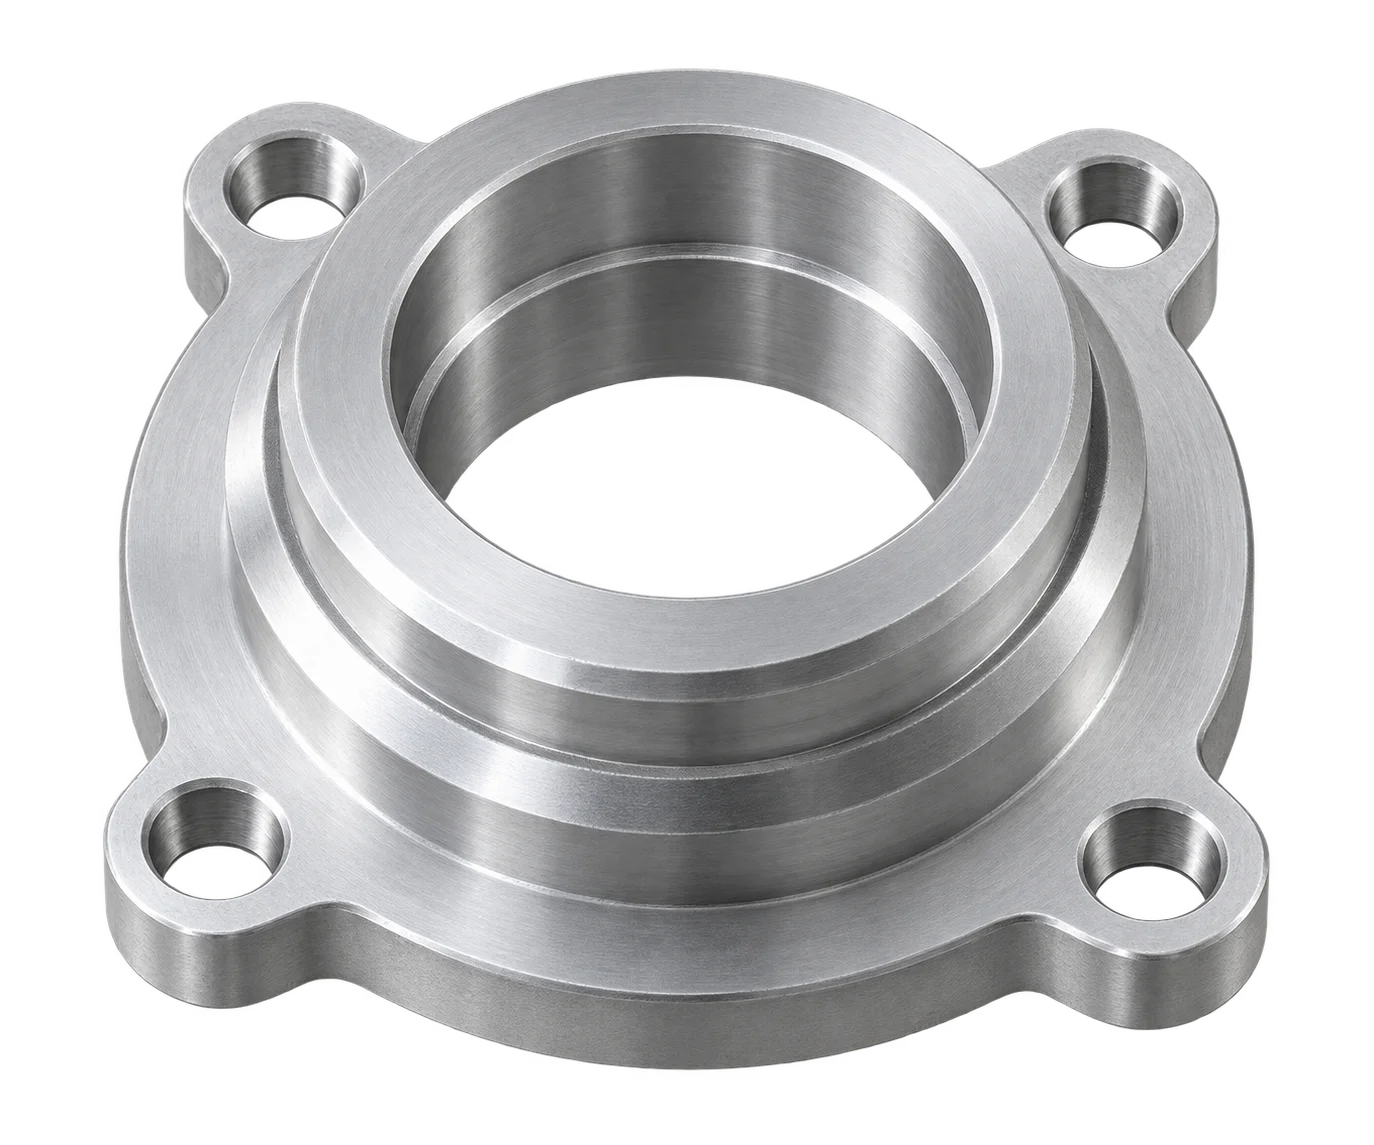
РАСПОЗНАНО: КОРПУС ДЕТАЛИЗАХВАТ КАДРА
01КАМЕРА→02КАДР→03ДЕТАЛЬ
ИЛЛЮСТРАТИВНЫЙ СЦЕНАРИЙ ВИЗУАЛЬНОГО КОНТРОЛЯ01 — 04

ЗАДАЧИ ВИЗУАЛЬНОГО КОНТРОЛЯ

Что система проверяет на производстве

Настраиваем инспекцию под конкретную контрольную точку, изделие и допустимые отклонения. Одна система может объединять контроль качества, комплектности, маркировки и производственной безопасности.

Поверхностные дефекты

Царапины, трещины, сколы, вмятины, поры, дефекты покрытия и сварного шва с привязкой к изделию и контрольной точке.

Сборка и комплектность

Наличие, положение и ориентация компонентов, правильность сборки, крепежа, упаковки и вложений.

Маркировка и идентификация

OCR, OCV, штрихкоды и Data Matrix. Проверяем читаемость, соответствие кода, даты, партии и этикетки.

Подсчёт и прослеживаемость

Считаем изделия, паллеты и остатки, связываем результат с партией, сменой, оборудованием и параметрами процесса.

СИЗ и опасные зоны

Контролируем каски, жилеты, очки и перчатки, присутствие людей и техники, пересечение периметра и нарушения регламента.

Склад и внутренняя логистика

Отслеживаем перемещение продукции, транспорт, погрузку, номера, занятость зон и выполнение складских операций.

КОНТУР МАШИННОГО ЗРЕНИЯ

От изображения до действия в производственной системе

Камера фиксирует контрольную точку, локальный AI анализирует кадр, а результат сразу передаётся в автоматику, систему качества или оператору.

ВНЕДРЕНИЕ НА ЛИНИИ

Как запускаем визуальную инспекцию

Начинаем с измеримой задачи и реальных условий участка. Пилот работает параллельно с действующим контролем, пока показатели не подтверждены на производственных данных.

Определяем контрольную точку, таксономию дефектов, допуски, темп линии и действия при обнаружении несоответствия.

Выбранный этап процесса

Определяем контрольную точку, таксономию дефектов, допуски, темп линии и действия при обнаружении несоответствия.

ПОКАЗАТЕЛИ СИСТЕМЫ

Контроль становится измеримым и прослеживаемым

Показатели задаются по каждому типу дефекта и контрольной операции. Результат сохраняется вместе с кадром, временем, партией, сменой и оборудованием.

ВОПРОСЫ И ОТВЕТЫ

Что важно учесть до пилота

Иногда да. Проверяем разрешение, частоту кадров, интерфейс, оптику, положение камеры и стабильность освещения. Если изображение не показывает нужный признак, программная модель не сможет компенсировать физическое ограничение.

Расскажите о задаче

Начнём с короткого разговора

Оставьте имя и телефон — мы свяжемся с вами и уточним детали.

Форма защищена Yandex SmartCaptcha. Сервис обрабатывает технические данные для защиты от автоматических отправок.

Фабио Де Лука · AI

AI-ассистент

Расскажите, что вы хотите улучшить или автоматизировать. Я отвечу по услугам, ценам и AI-интеграциям.